-"Ủa, Chú Hưng Cận ơi, dưới chuyền thì có Tổ trưởng bám sát từng công nhân rồi, thế Quản đốc (Production Supervisor) lượn lờ dưới xưởng làm gì? Chẳng lẽ chỉ đi dạo cho mát với ký giấy cho oai?!"
Hồi tôi còn làm Quản lý sản xuất (PM), có hai vị trí dưới sàn xưởng mà tôi dành nhiều tâm huyết nhất để bồi dưỡng: một là Quản đốc sản xuất (Production Supervisor), và hai là Giám sát kỹ thuật (Technical Supervisor).
Hôm nay nói sâu về ông Quản đốc trước — vị trí mà dân ngoại đạo hay mấy anh chị em khối văn phòng thỉnh thoảng xuống xưởng rất hay hiểu lầm.
Nhìn qua thì thấy nhàn thật: Tổ trưởng (Line Leader) thì hò hét khản cổ từ sáng tới tối, đếm từng chiếc hàng, gỡ từng đường chỉ lỗi. Còn ông Quản đốc nhiều khi chỉ thấy đứng khoanh tay đầu chuyền, mắt liếc bảng sản lượng theo giờ, mặt đăm chiêu nhìn vào khoảng không hoặc cắm mặt vào màn hình điện thoại.
Nhưng hồi cầm quân, tôi luôn quán triệt với anh em: Tổ trưởng chỉ lo sống chết cho cái chuyền 30–40 người của họ. Còn Quản đốc là người gánh đầu ra của cả cụm 5–10 chuyền (vài trăm con người), là cái đệm chịu lực kẹp giữa áp lực KPI của tôi ở trên và sự hỗn loạn thực tế dưới mặt sàn!
Bỏ qua mấy mớ lý thuyết sách vở, đây là những thứ "rát mặt" mà một Quản đốc thực chiến phải cày nát óc mỗi ngày:
1. Thuộc lòng "nội tạng" cả cụm chuyền & ma trận tay nghề (Skill Matrix)
Tổ trưởng chỉ biết quân của tổ mình, còn Quản đốc phải thuộc làu năng lực từng chuyền như lòng bàn tay. Chuyền 1 chuyên trị hàng kết cấu khó (Jacket lông vũ, Vest kỹ thuật cao, SAM ngất ngưởng) nhưng lên chuyền chậm; Chuyền 2 lại là cỗ máy cày tốc độ cho hàng Basic, nhưng ném hàng thời trang vào là toang ngay.
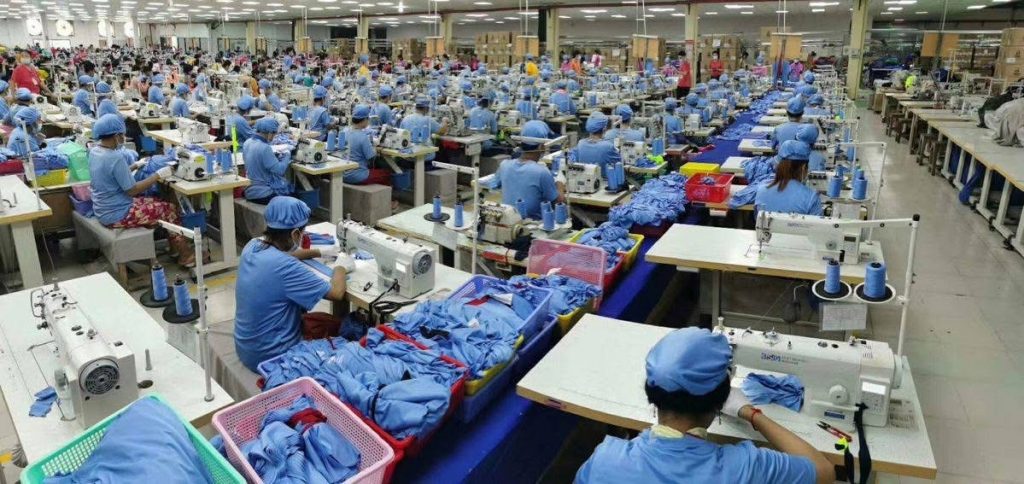
Quan trọng hơn, Quản đốc phải nắm rõ từng "bàn tay vàng" ở các công đoạn tử huyệt (tra cổ, vào tay, mổ túi cơi...).
Khi Chuyền 1 dính nút thắt cổ chai (Bottleneck), Quản đốc không đứng đó hô hào động viên, mà bốc máy điều quân chớp nhoáng: "Chuyền 3 nhả con Lan sang Chuyền 1 gỡ công đoạn tra tay trong 2 tiếng tới!". Điều động nhân sự chéo giữa các chuyền dựa trên dữ liệu tay nghề thực tế, chứ không điều bằng cảm tính.
2. Giữ nhịp dòng chảy và không để chuyền "chết đói"
Khi Kế hoạch và Merchandiser ném đơn hàng xuống xưởng — mã dễ, mã xương xẩu, mã gấp, mã số lượng nhỏ lẻ tẻ — Quản đốc cùng với IE phải ngồi lại để tính toán phương án rải chuyền (Line Balancing).
Mã mới vào chuyền bao giờ cũng tụt hiệu suất 2–3 ngày đầu do đường cong học tập (Learning Curve). Quản đốc phải tính toán gối đầu cực khéo: chuyền này đang chạy đỉnh cao năng suất thì chuyền kia mới bắt đầu rải mã mới. Để cả cụm chuyền đổi mã đồng loạt thì cuối tuần báo cáo sản lượng đỏ rực cả bảng.
Chưa kể bài toán điều tiết bán thành phẩm (WIP): từ Bàn cắt → Kho bán thành phẩm → Chuyền may → Hoàn thiện. Cắt đẩy xuống ồ ạt thì WIP chất đống nghẽn lối đi, lẫn lộn size số; cắt chậm thì cả chuyền ngồi chơi xơi nước, tiền lương vẫn tính mà sản lượng bằng không. Quản đốc chính là người phải ghìm và nhả vùng đệm (Buffer) an toàn để chuyền luôn có hàng nuốt đều đặn, không thừa, không thiếu.
3. Cân não với con dao hai lưỡi mang tên "Tăng ca" (OT)
Tổ trưởng nhìn vào sản lượng thiếu hụt trong ngày chỉ biết xin: "Sếp cho tổ em tăng ca 2 tiếng để bù target!". Nhưng với Quản đốc, OT là con dao hai lưỡi chém thẳng vào chi phí nhân công và hiệu suất.
Tăng ca là đội tiền lương hệ số 1.5, nhân 2, cộng thêm tiền cơm, tiền điện xưởng. Xin OT vô tội vạ thì bị cấp trên gõ đầu vì vỡ định mức ngân sách; còn ép công nhân cày ải 2 tuần liền thì sang tuần thứ 3 hiệu suất giờ hành chính tụt thê thảm, thợ may rụng như sung. Quản đốc bản lĩnh chỉ dùng "OT phẫu thuật": soi đúng điểm nghẽn để giữ lại đúng cụm cuối chuyền hoặc khâu nút thắt cho kịp giờ đóng công (ETD), còn lại cho về nghỉ ngơi hồi sức.
4. Bức tường chịu đạn và chuyên gia dập lửa mặt sàn
Dưới sàn may, mọi kế hoạch đẹp đẽ trên giấy đều có thể rách toang chỉ sau một buổi sáng: vải về lệch ánh màu, dây kéo kẹt, rập sai thông số, hoặc sau đợt lễ bỗng dưng 10–15% công nhân tự ý nghỉ việc không một lời báo trước.
Lúc sự cố ập tới, Tổ trưởng rất dễ hoảng loạn vì góc nhìn bị bó hẹp trong một chuyền. Quản đốc phải đứng ra xoay cục diện ngay tại hiện trường: Vải chính chưa về đủ? Lập tức cho chuyền may trước các cụm chi tiết phụ để máy không đứng! QA/QC báo tỷ lệ lỗi (DHU) vượt ngưỡng và dọa dừng chuyền? Lao ngay ra bàn kiểm, khoanh vùng mã hàng, tách riêng tổ sửa (Rework) để dòng chảy chính không bị đông cứng.
Trên thì Quản lý sản xuất, QA, Merch thúc tiến độ, soi chất lượng; dưới thì Tổ trưởng và công nhân kêu ca hàng khó, phụ liệu lỗi, máy trục trặc. Bao nhiêu áp lực "đổi thông số phút 89", Quản đốc hứng trọn, nuốt vào trong, đấu tranh trên phòng họp xong rồi mới dịch lại thành những chỉ thị bình tĩnh, gãy gọn nhất cho anh em dưới chuyền thi hành.
Nói một cách sòng phẳng: Tổ trưởng là người giữ nhịp cho một cái máy đập lúa, còn Quản đốc là người điều phối cả một nhà máy xay xát hoạt động nhịp nhàng mà không bị kẹt trấu.
Cứ thử để trống ghế Quản đốc một tuần mà không có người đủ tầm trám vào xem, cả cụm xưởng vài trăm con người đó sẽ biết thế nào là cảnh hỗn loạn ngay lập tức.
(Phần tới tôi sẽ bóc tiếp về vị trí thứ hai: Giám sát kỹ thuật (Technical Supervisor) — "cặp bài trùng" nhưng cũng là "kỳ phùng địch thủ" của Quản đốc dưới sàn xưởng. Anh em dân xưởng điểm danh xem có hóng không nào! 👇)
Nguồn: Hưng cận


 phân xưởng may)